Optimisation des tournées de collecte de déchets : le guide complet
L'optimisation des tournées de collecte de déchets consiste à construire, à l'aide d'un solveur mathématique, le plan de collecte le moins coûteux qui respecte l'ensemble des contraintes réelles du service. Elle concerne aussi bien les déchets ménagers, collectés pour le compte des collectivités, que les déchets d'activités économiques (DAE) des industriels, commerces, chantiers et établissements de santé : flux multiples, capacité des bennes, vidages à l'exutoire, fréquences, créneaux d'accès aux sites clients, sécurité des équipages et accessibilité des voies.
Les cinq points à retenir
- Le coût du service déchets s’envole. Le coût complet du service public de gestion des déchets atteint 144 €/habitant et 266 €/tonne en France sur les données 2022, en très forte hausse depuis la précédente étude (ADEME, référentiel 2025, cité par l’ORD&EC).
- Chaque nouveau flux multiplie les tournées. Depuis 2024, les collectivités doivent proposer une solution de tri à la source des biodéchets. Côté entreprises, le décret « 7 flux » impose le tri séparé du papier, du métal, du plastique, du verre, du bois, des textiles depuis 2025, et des fractions minérales et du plâtre sur les chantiers.
- Un solveur d’optimisation avancé réduit de 15 à 20% les coûts opérationnels, en jouant simultanément sur la sectorisation, le séquencement et le placement des vidages et, en collecte industrielle, l’enchaînement des rotations de bennes.
- La collecte industrielle est un problème à part entière. Commandes à la demande, rotations de bennes et de caissons, créneaux imposés par chaque site client et déchets dangereux soumis à l’ADR : un outil pensé pour le porte-à-porte ménager ne suffit pas.
- Le passage à la collecte au besoin exige un solveur. Avec les capteurs de remplissage, les tournées ne sont plus fixes : elles doivent être recalculées chaque jour, ce qu’aucune planification manuelle ne peut suivre.
Sommaire
- Pourquoi la planification des tournées de collecte est-elle devenue si complexe ?
- Qu’est-ce qu’un solveur d’optimisation de tournées de collecte et comment fonctionne-t-il ?
- Quelles fonctionnalités un solveur doit-il couvrir pour la collecte de déchets ménagers et industriels ?
- Pourquoi passer d’une collecte à fréquence fixe à une collecte pilotée par le remplissage ?
- Glossaire
- Questions fréquentes
1. Pourquoi la planification des tournées de collecte est-elle devenue si complexe ?
Réponse courte : la collecte cumule six sources de complexité qui se multiplient entre elles : la multiplication des flux, une capacité de benne qui impose des allers-retours à l’exutoire, des règles de sécurité qui contraignent le sens de passage, des points de collecte très hétérogènes, une collecte industrielle pilotée par la demande des clients et un cadre économique et réglementaire qui se durcit.
La multiplication des flux
Les collectivités gèrent aujourd’hui cinq ou six flux : ordures ménagères résiduelles (OMR), emballages et papiers, verre, biodéchets, déchets verts, encombrants. Chaque flux a sa fréquence, son type de contenant, son véhicule et son exutoire.
Le tri à la source des biodéchets, obligatoire depuis le 1er janvier 2024, ajoute un flux à faible tonnage mais à forte fréquence. À l’inverse, la baisse des OMR permet souvent de réduire leur fréquence de collecte. Ces deux mouvements imposent de redessiner l’ensemble des tournées, pas seulement d’en ajouter.
Les entreprises suivent le même mouvement. Le décret du 16 juillet 2021 oblige les producteurs de déchets d’activités économiques à trier à la source et à faire collecter séparément papier-carton, métal, plastique, verre et bois, auxquels s’ajoutent les textiles depuis 2025 et, sur les chantiers, les fractions minérales et le plâtre (AIDA-Ineris). Pour un opérateur de collecte, un client qui remplissait une benne de déchets industriels banals en mélange en remplit désormais plusieurs, chacune avec sa rotation et son exutoire.
La capacité de la benne et les vidages à l’exutoire
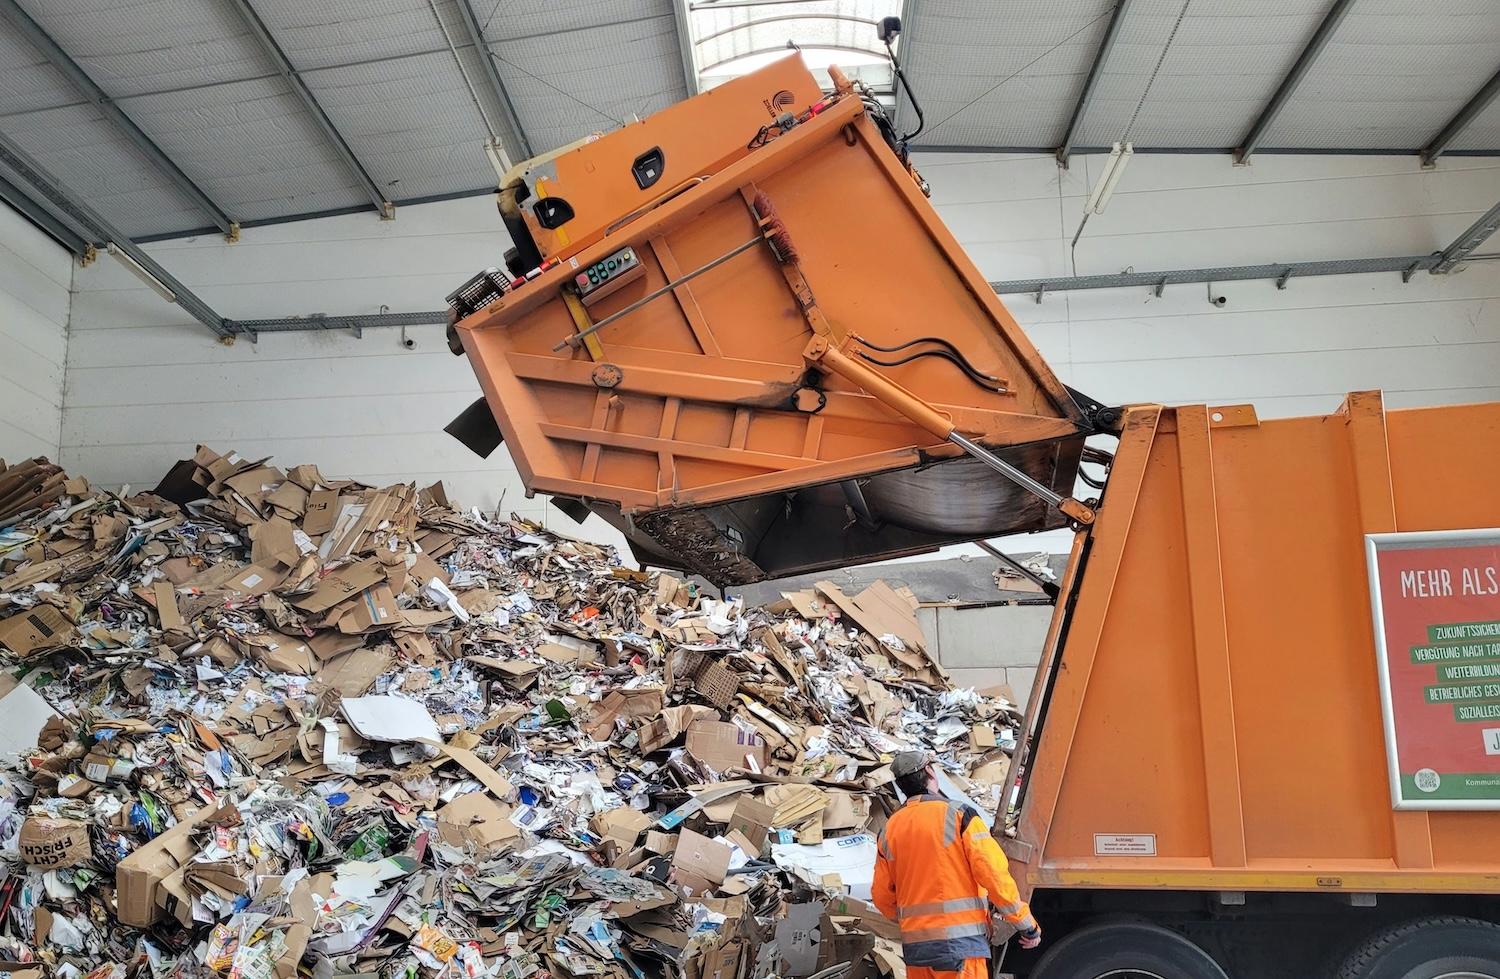
Une benne à ordures ménagères (BOM) se remplit en cours de tournée. Lorsqu’elle est pleine, elle doit rejoindre un exutoire (quai de transfert, centre de tri, unité de valorisation énergétique, plateforme de compostage) avant de reprendre la collecte. Le nombre de vidages et le moment où ils interviennent pèsent lourdement sur le kilométrage total.
Deux contraintes rendent ce calcul délicat :
- Le remplissage dépend du flux et de la saison : les déchets verts explosent au printemps, les emballages après les fêtes, les OMR baissent en été dans certaines communes et explosent dans les zones touristiques. Côté industriel, l’activité des clients (pics de production, inventaires, fermetures estivales, saison du BTP) fait varier les volumes.
- Les exutoires ont leurs propres contraintes : horaires d’ouverture, capacité de réception journalière, files d’attente au pont-bascule, exutoire imposé par flux, par marché ou par contrat de reprise des matières.
La sécurité des équipages et le sens de passage
La collecte est une activité très accidentogène. La recommandation R437 de l’Assurance maladie, adoptée en 2008, invite collectivités et prestataires à agir sur les plans de tournées pour supprimer les manœuvres dangereuses : marche arrière, collecte bilatérale, vitesse excessive.
Pour un planificateur, cela se traduit par des contraintes dures :
- Collecte unilatérale : chaque côté de rue est collecté séparément, sauf exception
- Pas de marche arrière pour accéder à un point : les impasses sans aire de retournement sont collectées autrement
- Sens de circulation, interdictions de tourner, gabarits et tonnages des voies
- Sur les sites industriels : plans de circulation internes, protocoles de sécurité chargement-déchargement, équipements de protection et habilitations propres à chaque site
L’hétérogénéité des points de collecte
Un même opérateur combine plusieurs modes de collecte :
- Porte-à-porte en bacs individuels, collectés rue par rue (problème de type tournées sur arcs)
- Bacs de regroupement en habitat collectif et bacs roulants des commerces et bureaux
- Points d’apport volontaire (PAV) aériens, semi-enterrés ou enterrés, vidés par camion-grue
- Bennes, caissons et compacteurs des déchèteries, industriels et chantiers, collectés en ampliroll ou en camion à chaîne
Chaque mode correspond à un problème d’optimisation différent : on optimise des segments de rue dans un cas, des points isolés dans l’autre, des rotations de contenants dans le dernier. Ils coexistent souvent dans la même journée, voire dans la même tournée lorsque des professionnels sont collectés avec les ménages.
La collecte industrielle, un problème piloté par la demande
La collecte des déchets d’activités économiques obéit à une logique différente de la collecte ménagère :
- Des commandes plutôt que des fréquences : une partie des enlèvements est récurrente, mais beaucoup sont déclenchés à la demande du client, souvent pour le jour même ou le lendemain.
- Des rotations de contenants : un ampliroll transporte un seul caisson à la fois : il pose une benne vide, enlève la pleine, la vide à l’exutoire et revient. L’ordre des opérations (pose, enlèvement, échange, déplacement) et la disponibilité des bennes vides au dépôt conditionnent toute la journée.
- Des créneaux et des règles par client : horaires d’accès, quais disponibles, emplacement des contenants, contact à prévenir, interdiction de passage pendant la production.
- Des déchets dangereux : huiles, solvants, déchets d’activités de soins à risques infectieux (DASRI) ou batteries exigent des véhicules et des chauffeurs habilités au transport de marchandises dangereuses (ADR), des règles d’incompatibilité de chargement et une traçabilité par bordereau de suivi.
- Une rentabilité par client : chaque enlèvement est facturé. Le planificateur arbitre entre urgence commerciale, regroupement géographique et coût réel de la rotation.
Le durcissement du cadre économique et réglementaire
- Des coûts en forte hausse : le coût complet du service atteint 144 €/habitant et 266 €/tonne sur les données 2022, en très forte augmentation par rapport à l’étude précédente (ORD&EC, d’après l’ADEME).
- La tarification incitative : elle fait varier les présentations de bacs d’une semaine à l’autre et rend les tournées moins prévisibles.
- La transition énergétique de la flotte : les bennes électriques ou au bioGNV ont une autonomie et des contraintes de recharge qui deviennent des contraintes de tournée.
- Les ZFE : elles conditionnent le choix du véhicule affecté à chaque secteur urbain.
- Le recrutement des équipages : chauffeurs poids lourds et équipiers de collecte sont difficiles à recruter ; chaque heure de tournée gagnée compte.
2. Qu’est-ce qu’un solveur d’optimisation de tournées de collecte et comment fonctionne-t-il ?
Définition : un solveur d’optimisation de tournées de collecte est un moteur de calcul qui modélise le territoire (voirie, points de collecte, sites clients, dépôts, exutoires), la flotte, les contenants et les équipages, puis explore un très grand nombre de combinaisons de sectorisation, de séquencement et de placement des vidages pour identifier le plan de moindre coût respectant toutes les contraintes.
Ce qu’un solveur fait que l’expérience terrain ne peut pas faire
Un responsable d’exploitation connaît son territoire mieux que quiconque. Il sait quelle rue est bouchée le mardi matin, quel client exige un passage avant 7h et quel équipage connaît tel secteur. Ce qu’il ne peut pas faire, c’est comparer des millions de découpages et d’ordres de passage, flux par flux, en tenant compte simultanément du sens de circulation, du côté de collecte, de la capacité de la benne, des créneaux clients et des horaires d’exutoire.
C’est pourquoi la plupart des sectorisations ménagères actuelles sont héritées : elles ont été dessinées un jour, puis ajustées par petites touches à chaque nouveau lotissement, sans jamais être remises à plat. En collecte industrielle, le problème est inverse : le plan est refait chaque jour à la main, à partir des commandes reçues la veille, au détriment du regroupement géographique.
Trois familles de problèmes à résoudre ensemble
- La collecte sur arcs (porte-à-porte) : la benne doit parcourir des segments de rue, un côté ou les deux. On cherche à minimiser les « haut-le-pied », c’est-à-dire les kilomètres parcourus sans collecter. Ce problème est connu en recherche opérationnelle sous le nom de problème de tournées sur arcs (CARP).
- La collecte sur nœuds (PAV, bacs de professionnels) : le véhicule visite des points isolés. C’est un problème de tournées de véhicules classique (VRP), avec fenêtres horaires, capacités et vidages intermédiaires.
- Les rotations de contenants (bennes, caissons, compacteurs) : le véhicule transporte un contenant à la fois et enchaîne poses, enlèvements, échanges et vidages. On cherche à minimiser les trajets à vide entre clients, dépôt et exutoires, en gérant le stock de bennes vides disponibles. C’est une variante du VRP connue sous le nom de roll-on/roll-off routing problem.
Un solveur adapté à la collecte doit traiter ces trois familles dans un même modèle : une même flotte et un même dépôt servent souvent la collectivité le matin et les clients professionnels l’après-midi.
Quels gains concrets pour un service de collecte ?
- Kilomètres et heures de tournée : moins de haut-le-pied, des vidages mieux placés, des secteurs mieux équilibrés. Les gains se traduisent en carburant, en usure des véhicules et en heures d’équipage.
- Nombre de tournées et de véhicules : une sectorisation optimisée permet souvent de supprimer une ou plusieurs tournées par jour, voire de reporter l’achat d’une benne.
- Rotations par véhicule : en collecte industrielle, un meilleur enchaînement des poses et enlèvements augmente le nombre de rotations par ampliroll et par jour, et réduit le parc de bennes immobilisées.
- Sécurité : les marches arrière, collectes bilatérales et traversées sont exclues dès la construction du plan, et non corrigées a posteriori.
- Équité de charge : des tournées de durée et de tonnage comparables.
- Service client : respect des créneaux et des délais d’enlèvement promis aux professionnels, moins de bennes qui débordent faute de rotation.
- Empreinte carbone : chaque kilomètre évité réduit directement la consommation et les émissions, un indicateur suivi dans les rapports annuels des collectivités et dans le reporting RSE des clients industriels.
- Capacité à décider : simuler avant d’engager un changement de fréquence, l’arrivée d’un nouveau flux, le passage en PAV, la réponse à un appel d’offres ou l’ouverture d’un quai de transfert.
Pourquoi la vitesse de replanification compte autant que le plan initial
Les tournées ménagères sont stables en apparence, mais le terrain change en permanence : travaux de voirie, jours fériés, benne en panne, pic de déchets verts, absence d’un chauffeur. En collecte industrielle, s’y ajoutent les commandes urgentes reçues en cours de journée. Un solveur rapide permet de reconstruire un plan viable en quelques minutes pour absorber l’aléa ou insérer une demande, au lieu de laisser l’équipage ou le dispatcheur improviser.
3. Quelles fonctionnalités un solveur doit-il couvrir pour la collecte de déchets ménagers et industriels ?
Réponse courte : un solveur adapté à la collecte doit couvrir sans contournement sept domaines : la modélisation fine de la voirie, la gestion des flux et des fréquences, les capacités et vidages, la collecte industrielle et commerciale, les contraintes de sécurité et d’accès, le pilotage de la flotte et des équipages, et la simulation de scénarios avec ses indicateurs.
Modélisation de la voirie et des points de collecte
- Collecte sur arcs (rues, côté gauche / côté droit) et sur nœuds (PAV, bacs de regroupement, sites clients) dans un même modèle
- Sens de circulation, interdictions de tourner, demi-tours autorisés ou non
- Temps de collecte par point ou par mètre linéaire, différencié selon le mode (bac, sac, PAV, benne, compacteur)
Flux et fréquences
- Multi-flux ménagers : OMR, emballages, verre, biodéchets, déchets verts, encombrants
- Multi-flux professionnels : papier-carton, métal, plastique, verre, bois, textiles, fractions minérales, plâtre, biodéchets, déchets industriels banals en mélange
- Fréquences par secteur (C1, C2, C0,5…) et jours de passage imposés ou libres
- Équilibrage hebdomadaire : répartition des passages sur les jours de la semaine pour lisser la charge
- Bennes bi-compartimentées collectant deux flux en un seul passage
Capacités, vidages et exutoires
- Capacité de la benne en poids et en volume, selon le taux de compaction du flux
- Vidages multiples en cours de tournée, avec choix de l’exutoire le plus pertinent
- Horaires d’ouverture, capacité journalière et temps d’attente des exutoires
- Exutoire imposé par flux, par marché de traitement ou par contrat de reprise des matières
Collecte industrielle et commerciale
- Commandes à la demande : intégration des demandes d’enlèvement reçues la veille ou le jour même, avec délai promis au client et priorité
- Enlèvements récurrents : abonnements hebdomadaires ou mensuels mixés avec les commandes ponctuelles dans le même plan
- Opérations sur contenants : pose, enlèvement, échange plein contre vide, déplacement entre sites, avec la compatibilité contenant / véhicule (ampliroll, camion à chaîne, grue, BOM à lève-conteneurs)
- Gestion du parc de contenants : stock de bennes vides par dépôt et par type, contenant disponible au bon endroit au bon moment
- Contraintes par site client : créneaux d’accès, jours de fermeture, protocole de sécurité, habilitations requises, temps de manœuvre sur site
- Déchets dangereux : véhicules et chauffeurs habilités ADR, incompatibilités de chargement, exutoires agréés, traçabilité réglementaire
- Tournées mixtes : professionnels assimilés collectés avec les ménages, ou clients industriels servis par la même flotte que le marché public
Sécurité et accessibilité
- Interdiction de la marche arrière et de la collecte bilatérale, exceptions paramétrables
- Gabarit, poids total, hauteur et rayon de braquage du véhicule par voie et par site
- Restrictions horaires (écoles, marchés, centres-villes piétons, zones industrielles fermées la nuit) et ZFE
- Points noirs signalés par les équipages, intégrés comme contraintes
Flotte et équipages
- Flotte hétérogène : BOM de différents gabarits, mini-bennes, camions-grues, amplirolls, camions à chaîne, véhicules ADR
- Autonomie et recharge des véhicules électriques, ravitaillement bioGNV
- Durée de travail, pauses et amplitudes des équipages, temps de conduite réglementaires, multi-dépôts
- Compétences et habilitations des chauffeurs (permis, ADR, accès à certains sites)
- Arbitrage régie / prestataire / sous-traitance et sectorisation par lot de marché
Simulation et pilotage
- Simulation de scénarios : changement de fréquence, ajout du flux biodéchets, passage du porte-à-porte au PAV, nouveau quartier, nouvel exutoire, gain d’un client industriel ou d’un marché public
- Indicateurs : kilomètres totaux et haut-le-pied, heures de tournée, nombre de vidages, rotations par véhicule, tonnage par tournée, coût à la tonne ou à l’enlèvement, taux de respect des délais clients, émissions de CO2, nombre de manœuvres à risque supprimées
4. Pourquoi passer d’une collecte à fréquence fixe à une collecte pilotée par le remplissage ?
Réponse courte : une tournée à fréquence fixe vide des conteneurs à moitié pleins et en laisse déborder d’autres. Les capteurs de remplissage, sur les PAV comme sur les compacteurs et bennes des professionnels, permettent de ne collecter que ce qui doit l’être. Mais ils transforment un problème stable en problème quotidien : la liste des points à visiter change chaque jour, et seul un solveur peut reconstruire des tournées optimales à ce rythme.
Le coût caché de la collecte « à l’aveugle »
Selon Birdz, filiale IoT de Veolia, les conteneurs ne sont remplis qu’à 45% environ lors des tournées sans donnée remontée, contre un déclenchement moyen à 85% lorsque la collecte est pilotée par capteur (Journal du Net, 2021). Autrement dit, une partie importante des passages déplace une benne et un équipage pour des conteneurs à moitié vides.
Chez les industriels : du rendez-vous fixe à l’enlèvement au bon moment
En collecte industrielle, l’équivalent de la fréquence fixe est l’enlèvement planifié à date fixe, ou l’appel du client quand sa benne déborde déjà. Dans le premier cas, l’ampliroll transporte souvent un caisson à moitié vide, alors que le coût d’une rotation est presque le même plein ou vide. Dans le second, l’enlèvement arrive trop tard et désorganise la journée.
Les compacteurs et bennes équipés de capteurs de remplissage ou de pression permettent de déclencher l’enlèvement au bon taux de remplissage et de l’anticiper de quelques jours. Le gain se mesure en rotations évitées, en tonnage transporté par rotation et en urgences supprimées.
Pourquoi les capteurs seuls ne suffisent pas
Un capteur dit quels conteneurs collecter. Il ne dit ni dans quel ordre, ni avec quel véhicule, ni quand vider la benne. Sans moteur d’optimisation, la donnée de remplissage aboutit souvent à une liste d’alertes que l’exploitant réinsère tant bien que mal dans les tournées existantes.
Pour en tirer le gain, le solveur doit :
- Sélectionner chaque jour les points et contenants à collecter selon le remplissage mesuré et prévu, en anticipant le débordement avant la prochaine tournée possible
- Arbitrer entre collecter un conteneur aujourd’hui, à 70%, parce que la benne passe à côté, ou le laisser jusqu’à demain
- Reconstruire les tournées, enchaîner les rotations et placer les vidages en quelques minutes, chaque jour
- Combiner points pilotés par capteur, points à fréquence fixe, porte-à-porte et commandes clients dans la même journée
Optimiser le territoire plutôt que chaque tournée
La même logique vaut au-delà des capteurs. Optimiser tournée par tournée reproduit les frontières héritées des anciens secteurs, des anciennes communes, des anciens lots de marché ou du portefeuille de chaque commercial. Une approche à l’échelle du territoire permet de :
- Redessiner les secteurs flux par flux, sans être contraint par le découpage historique
- Mutualiser dépôts, exutoires et véhicules entre collecte ménagère et collecte industrielle
- Mutualiser entre intercommunalités voisines ou après une fusion
- Équilibrer la charge entre jours de la semaine et entre équipages
- Choisir l’exutoire de chaque vidage selon la position de la benne, et non selon une affectation figée
C’est ce qui distingue un moteur d’optimisation d’un simple logiciel de gestion des déchets : la capacité à remettre en question le périmètre de chaque tournée, et pas seulement l’ordre de passage.
Conclusion
Collectivités et opérateurs de collecte font face à une conjonction inédite : des coûts en forte hausse, des flux qui se multiplient avec les biodéchets et le tri « 7 flux » des professionnels, des exigences de sécurité qui excluent les raccourcis, des clients industriels qui attendent des enlèvements rapides, des équipages difficiles à recruter et une flotte en pleine transition énergétique.
Dans ce contexte, l’optimisation des tournées cesse d’être un exercice ponctuel de resectorisation pour devenir un levier de pilotage permanent, renforcé par l’arrivée des capteurs de remplissage. Mais tous les outils ne se valent pas : ce qui fait la différence, c’est la capacité à modéliser la réalité de la collecte ménagère et industrielle sans contournement, à l’échelle du territoire entier, et en s’intégrant aux outils déjà en place.
C’est sur ces trois dimensions — performance algorithmique, couverture fonctionnelle adaptée à la collecte et évolutivité — qu’Atoptima accompagne les collectivités et les opérateurs de collecte.
Glossaire de la collecte des déchets
| Terme | Définition |
|---|---|
| ADR | Accord européen relatif au transport international des marchandises dangereuses par route, qui impose véhicules, équipements et chauffeurs habilités |
| Ampliroll | Camion équipé d’un bras hydraulique qui pose et enlève des caissons, un seul à la fois |
| BOM | Benne à ordures ménagères, véhicule de collecte équipé d’un système de compaction |
| Bordereau de suivi | Document de traçabilité qui accompagne un déchet dangereux de son producteur jusqu’à son installation de traitement |
| CARP | Capacitated Arc Routing Problem : problème de tournées sur arcs, où le service porte sur des segments de rue et non sur des points |
| Collecte bilatérale | Collecte simultanée des deux côtés de la rue, qui oblige les équipiers à traverser la chaussée |
| DAE | Déchets d’activités économiques, produits par les entreprises, commerces, chantiers et établissements de santé |
| DASRI | Déchets d’activités de soins à risques infectieux, soumis à une filière de collecte et de traitement spécifique |
| Décret « 7 flux » | Obligation de tri à la source et de collecte séparée des déchets d’activités économiques par flux de matière |
| Exutoire | Site où la benne est vidée : quai de transfert, centre de tri, unité de valorisation énergétique, plateforme de compostage |
| Fréquence C1, C2… | Nombre de passages de collecte par semaine sur un secteur (C0,5 : un passage tous les quinze jours) |
| Haut-le-pied | Kilomètres parcourus par le véhicule sans collecter |
| OMR | Ordures ménagères résiduelles, part des déchets ménagers restant après les collectes séparées |
| PAV | Point d’apport volontaire, conteneur aérien, semi-enterré ou enterré où les usagers déposent leurs déchets |
| R437 | Recommandation de l’Assurance maladie pour la prévention des risques professionnels dans la collecte des déchets |
| Roll-on/roll-off | Mode de collecte par rotation de contenants (bennes, caissons, compacteurs) transportés un par un |
| Tarification incitative | Facturation du service déchets en fonction de la quantité produite ou du nombre de présentations du bac |
| VRP | Vehicle Routing Problem : problème de tournées de véhicules visitant un ensemble de points |
| ZFE | Zone à faibles émissions, qui restreint l’accès des véhicules les plus polluants aux centres-villes |